

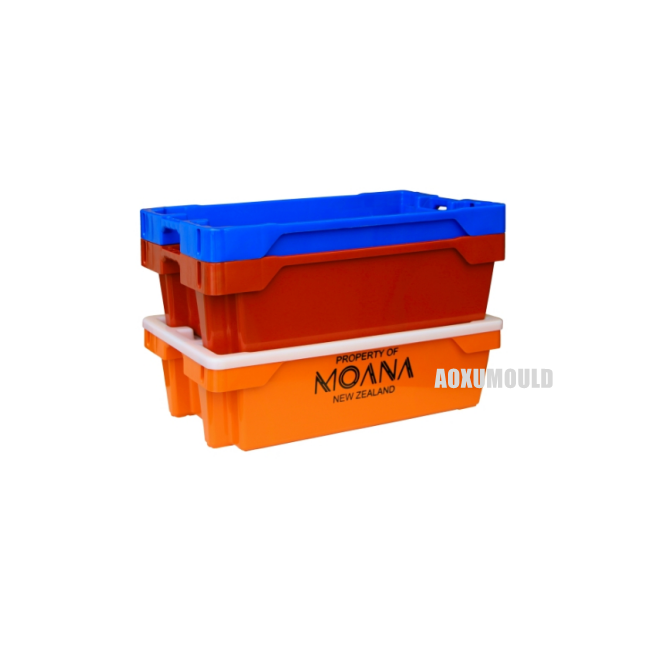
Schimmelspezifikationen
|
Schimmelpilzname |
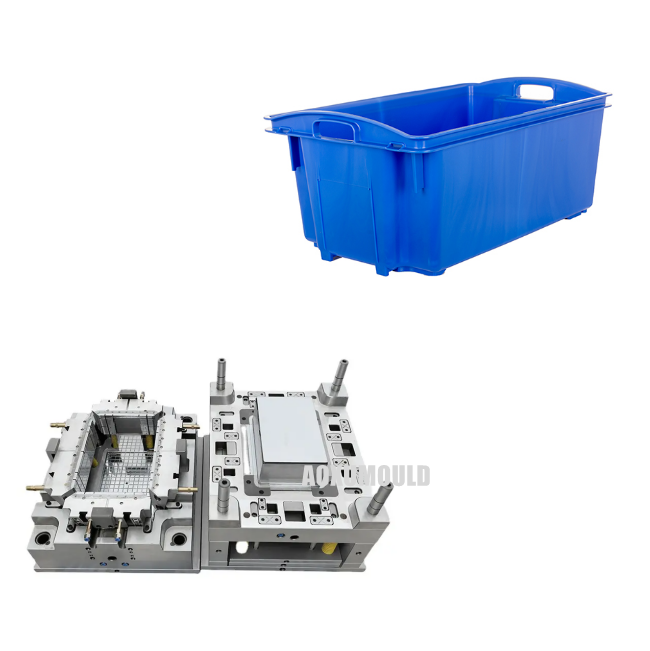
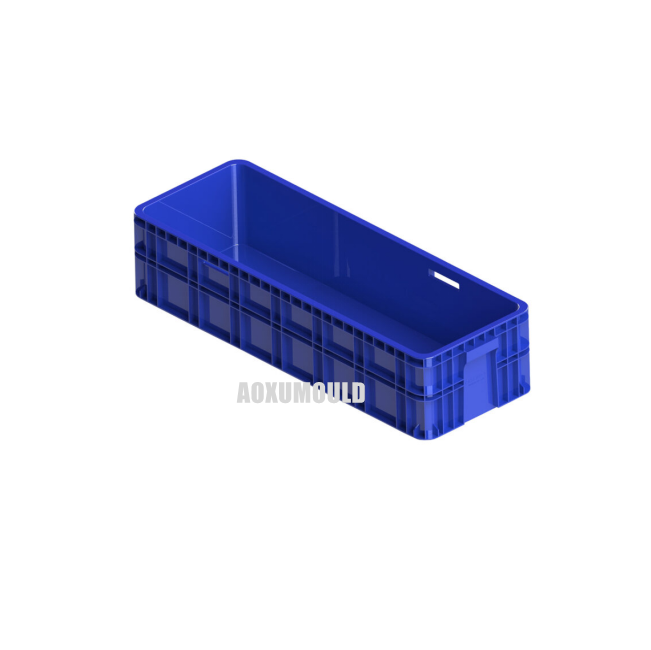
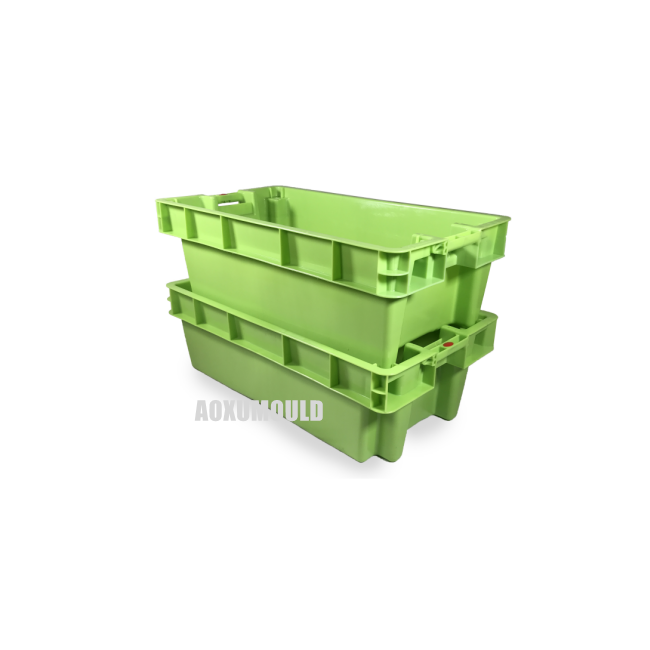
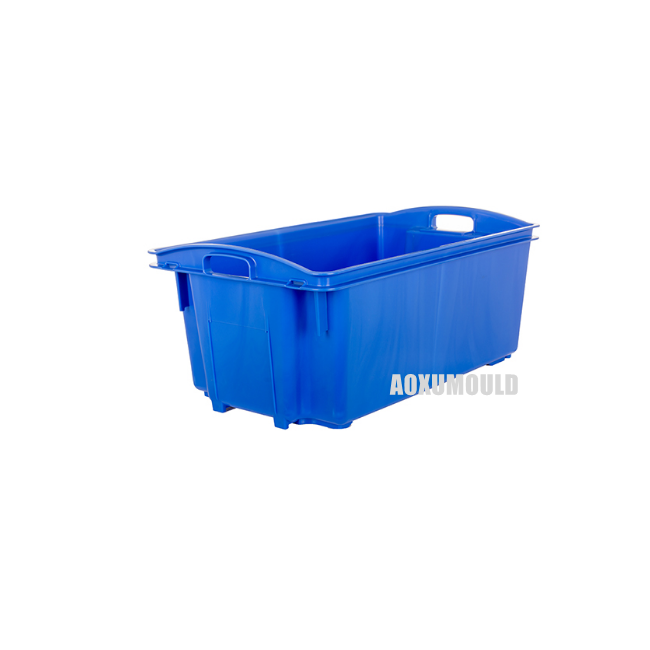
Plastikfischkiste Form |
|
Produktmaterial |
HDPE |
|
Produktgröße |
711 x 438 x 313 mm |
|
Produktgewicht |
3100 Gramms |
|
Produktkapazität |
55 Liter |
|
Schimmelmaterial für Hohlraum &. Kern |
P20/718H/2738 |
|
NOS von Hohlraum |
1 Hohlraum |
|
Injektionssystem |
Heißer Läufer |
|
Geeignete Injektionsmaschine |
680T |
|
Schimmelpilzgröße |
1250x880x720mm |
|
Schimmelgewicht |
6200 kg |
|
Schimmellebensdauer |
mehr als 500, 000 pcs |
|
Lieferzeit |
45 Tage |
Wie entworfene ich eine Fischkiste?

Es ist notwendig, viele Faktoren wie Produktstruktur, Materialmerkmale, Formprozess und Schimmellebensdauer umfassend zu berücksichtigen, wenn die Injektionsform von Kunststoffkisten entworfen wird. Hier sind die wichtigsten Entwurfsschritte und Überlegungen:
1. Produktstruktur und Schimmeldesignanalyse
Größe und Wandstärke: Die Kisten sind normalerweise groß (wie Fischkisten, Logistikkisten, Lagerkisten). Es ist erforderlich, sicherzustellen, dass die Schimmelpilzfestigkeit ausreicht, die Wandstärke einheitlich ist (im Allgemeinen 2. 5-4 mm), um Schrumpfen oder Verformungen zu vermeiden.
Verstärkungsstäbe und funktionelle Struktur: Bei der Gestaltung von Verstärkungsstäben (Dicke weniger als 50% der Hauptwanddicke), Stapelschlitzen, Griffe usw. müssen die Freisetzungsneigung (normalerweise 1-2 Grad) und Schwierigkeitsgrad berücksichtigt werden.
Teilenflächenauswahl:
Teilen Sie sich entlang des maximalen Profils der Kiste, um umgekehrte Schnalle zu vermeiden.
Die Teilungslinie ist so weit wie möglich in der Nicht-Anpriesenoberfläche (wie unter Boden oder Rand der Box) versteckt, um den Einfluss des Blitzes auf das Erscheinungsbild zu verringern.
2. Design des Gating -Systems
Gate Typ:
Seitentor: Geeignet für kleine und mittelgroße Kisten, niedrige Kosten, muss das Tor jedoch manuell abschneiden.
Latentes Tor: Automatisches DeMoulding, geeignet für die automatisierte Produktion.
Multi-Point-Hot Runner: Große Fischkästen werden üblicherweise verwendet, um die Füllzeit zu verkürzen und Schweißmarken zu reduzieren (wie das symmetrische Kleben an den vier Ecken der Kiste).
Durchflusskanalbalance: Symmetrisches Layout wird verwendet, um sicherzustellen, dass die Schmelze gleichmäßig gefüllt ist und das Verziehen vermeiden (wie H-förmiger Flusskanal).
Kaltes Feed gut: Setzen Sie am Ende des Hauptstroms, um zu verhindern, dass kalte Feed das Tor blockiert.
3. Design des Kühlsystems

Folgen Sie der Form der Wasserstraße: Kühlrohre entlang des Profils des Behälters ordnen, insbesondere für tiefe Hohlräume und verstärkte Bereiche (wie die Seitenwände und den Boden des Behälters).
Zonentemperaturregelung: Dickwandige Bereiche (wie die Wurzel des Griffs) stärken die Kühlung, um eine ungleiche Kontraktion zu verhindern.
Materialauswahl: Kupferlegierung oder Beryllium Kupfereinsätze für die lokale effiziente Kühlung.
4. Ejektor- und Auswerfersystem
Top -Stangen -Layout:
Gleichmäßig verteilt unten und Seitenwände der Box, um eine Ausschläge zu vermeiden.
Der Durchmesser der Ejektorstange ist größer oder gleich φ5mm (φ 8-12 mm für große Umsatzboxen) und die Zahl wird gemäß dem projizierten Bereich bestimmt.
Gasunterstütztes Auswurf: Der Tiefenhöhlenumsatzkasten kann mit einem Hilfsauswurf aus dem Luftventil ausgestattet werden.
Freisetzungssteigung: innere Steigung größer oder gleich 1 Grad, Außenwandneigung 0. 5-1 Grad (pp/hdpe Material).
5. Abgasanlage Design
Auspuffnut: In die Teilung von Oberfläche, Ejektorloch und Einfügenspalt, Tiefe 0. 02-0. 04mm (PP -Material).
Vakuumentlüftung: Für die Bereichen Deep Hohlraum sind entlüftete Stahl oder Entlüftungsstahleinsätze erhältlich.
6. Formstruktur und Materialauswahl
Schimmelmaterial: Stahl vor dem Harten (wie P20/718H), Vorlagendicke größer oder gleich 300 mm (große Form).
Hohlraum/Kern: hohe Härtematerial (z. B. S136, Nak8 0), oberflächenüberflüssiges auf ra0.2μm oder weniger.
Leit- und Schimmelpilzverriegelung: Fügen Sie den konischen Positionierungsblock und die geneigte Führungsspalte hinzu, um die Genauigkeit des Schimmelpilzes zu gewährleisten.
7. Test und Optimierung
Prozessparameter: Schrittinjektion (zuerst langsam und dann schnell), längere Druckhaltezeit (Kompensation für Schrumpfung).
Problemlösung:
Schrumpfung: Erhöhen Sie den Haltedruck oder stellen Sie die Gate -Position ein.
Schweißmarken: Optimieren Sie die Anzahl der Tore oder erhöhen Sie die Schmelztemperatur.
Verformung: Kühlwasserstraße einstellen oder Stützsäule hinzufügen.
Welche Art von Stahl für Plastikfischkistenform?
Die Auswahl von Stahl für die Kunststofffischkiste sollte die Faktoren wie Schimmelpilze, Verarbeitungsleistung, Korrosionsbeständigkeit, Polieranforderungen und Kosten umfassend berücksichtigen. Das Folgende ist eine Zusammenfassung der häufig verwendeten Stähle und deren Anwendungsszenarien:

1. Stahl vorgehärtet (vorgehärteter Stahl)
- Typische Noten: P20 (3CR2MO), 718H (modifiziertes P20), Nak80 (Tatsu, Japan)
- Merkmale :
-P20: Härte HRC 30-35, einfache Verarbeitung, niedrige Kosten, geeignet für kleine und mittelgroße Stapelproduktion.
-718 H: Höhere Härte (HRC 35-40), besserer Verschleißwiderstand und Zähigkeit als P20, geeignet für komplexe Strukturen oder hohe Lebensdaueranforderungen.
-Nak80: Vor-Hard-Zustand (HRC 37-43), ausgezeichnete Spiegelpolierleistung, geeignet für hohe Oberflächenanforderungen (z. B. transparente Fischboxen).
-Anwendungsszenario: Gewöhnliche Kunststofffischbox (PP/PE-Material), keine zusätzliche Wärmebehandlung, geeignet für kleine und mittelgroße Formen.
2. korrosionsbeständiges Edelstahl
- Typische Klasse: 420 (4CR13), S136 (AssaB), HPM38 (Hitachi)
- Merkmale :
Oder
- S136: Edelstahl mit hoher Reinheit, ausgezeichnete Korrosionsbeständigkeit, ausgezeichnete Polierleistung, geeignet für langfristigen Kontakt mit Wasserformen.
- Anwendungsszenario: Fischkistenform mit hoher Luftfeuchtigkeit, Meerwasserkontakt oder häufiger Reinigung.
3.. Hohe Verschleiß-resistente heiße Arbeitstahl
- Typische Note: H13 (4CR5Mosiv1)
- Merkmale :
.
- Brauchen Sie eine Wärmebehandlung (Härte HRC 45-50), hohe Kosten.
- Anwendungsszenario: Massenproduktion oder enthält Glasfaserverstärkte Kunststoffe (z. B. verstärkte PP -Fischbox).
4. Wirtschaftlicher Kohlenstoffstahl
- Typische Klasse: 45# Steel, S50C
- Merkmale :
-Nowestes Kosten, aber schlechte Verschleiß- und Korrosionsresistenz, die eine Oberflächenbehandlung (z. B. Chrombeschichtung, Nitriding) erfordern.
- Geeignet für die Produktion kleiner Stapelversuchs oder eine geringe Präzisionsform.
- Anwendbare Szenarien: Temporäre Formen oder Szenarien mit niedrigem Budget.
Vorschläge für Materialauswahl
1. Gewöhnliche Fischbox (PP/PE, kleine und mittlere Charge): P20 oder 718H wird bevorzugt, unter Berücksichtigung der Kosten und des Lebens.
2. Corrosionsbeständigkeit: Wählen Sie 420 oder S136 Edelstahl, um zu vermeiden, dass Rost die Lebensdauer der Form beeinflusst.
3. Oberflächenbeschaffung: NAK80 oder S136, um sicherzustellen, dass das Erscheinungsbild der Fischbox fehlerfrei ist.
4. Large Chargenproduktion: H13 oder Hochhärtewerkzeugstahl (wie D2), Verbesserung des Verschleißfestigkeit.
5. Produktion mit kostengünstiger Studie: 45# Stahloberflächenbehandlung.
- Kühlsystem Design: Die Wärmeleitfähigkeit der Stahl beeinflusst die Injektionseffizienz, H13- und Kupferlegierungseinsätze optimieren die Kühlung.
-Mäumen Sie die Größe: große Formen müssen Stahl mit guter Härten (wie 718H) wählen, um eine Deformation der Wärmebehandlung zu vermeiden.
-Verprozessierungstechnologie: Vorhärter Stahl kann direkt verarbeitet werden und anderer Stahl muss Wärmebehandlungszulagen reservieren.
Es wird empfohlen, eine ausführliche Kommunikation mit Schimmelpilzlieferanten gemäß den tatsächlichen Produktionsanforderungen (Ausgang, Kunststofftyp, Umgebungsbedingungen) und gegebenenfalls Stahlleistungstests durchzuführen.
WieTo ENsureTErSchimmel mit langer Leben?
Um die Lebensdauer von Injektionsform zu gewährleisten, ist es erforderlich, ein umfassendes Management aus Design, Fertigung, Gebrauch, Wartung und anderen Links durchzuführen. Hier sind einige wichtige Maßnahmen:
1. Auswahl von Schimmelmaterial
- Hochwertiger Stahl: Ausgewählte Stahl mit hoher Verschleißfestigkeit, hoher Zähigkeit und Korrosionsbeständigkeit gemäß den Produktanforderungen (wie H13, S136, Nak80, P20 usw.).
- Materialanpassung: In Anbetracht der Eigenschaften von Injektionsmaterialien (z. B. Kunststoffformen, die Glasfasern enthalten, die leicht zu tragen sind) wählen Sie Schimmelstahl mit höherer Härte oder besserer Oberflächenbehandlung.
2. angemessenes Schimmeldesign
- Strukturoptimierung: Vermeiden Sie scharfe Ecken oder dünne Wanddesign, um die Spannungskonzentration zu verringern. Rationales Design der Deparing -Steigung zur Verringerung des Entbindung des Widerstands.
- Kühlsystem: Einheitliches Kühlkanal -Layout, um eine lokale Überhitzung zu vermeiden, die zu thermischer Ermüdung oder Verformung führt.
- Durchflusskanal und Abgasendesign: Reduzieren Sie den Flusswiderstand von geschmolzenem Kunststoff, stellen Sie den Abgabetank vernünftig ein, um eingeschlossenes Gas oder Verbrennen zu vermeiden.
- Abschiedsoberfläche und Matchinggenauigkeit: Um sicherzustellen, dass die Teilungsfläche glatt, Schimmel, Fingerhut und andere Teile der Koordinationsspalte angemessen ist, verringern Sie den Verschleiß.
3.. Präzisionsherstellungsprozess
- Wärmebehandlungsprozess: Durch das Löschen, Temperieren und andere Prozesse zur Verbesserung der Härte und Zähigkeit der Form.
-Oberflächenbehandlung: Nitriding, Chrombeschichtung, PVD -Beschichtung (wie Zinn, Tialn) und andere Technologien zur Verbesserung der Oberflächenhärte und Korrosionsresistenz.
- Genauigkeit der Bearbeitungsgenauigkeit: Stellen Sie die dimensionale Genauigkeit und das Finish der Formteile (z. B. Spiegelpolieren) sicher, reduzieren Sie die Reibung und das Schimmelpackrisiko.
4. Standardbetrieb
- Optimierung der Parameteroptimierung von Injektionsformungen:
- Temperaturregelung: Stellen Sie die Zylindertemperatur und die Schimmelpilztemperatur vernünftig ein, um eine thermische Spannung zu vermeiden, die durch zu hohe oder zu niedrige oder zu niedrig ist.
- Druck und Geschwindigkeit: Reduzieren Sie den Einspritzdruck und die Geschwindigkeit, um die Belastung der Form auf die Form zu verringern.
-Drücken Sie die Halten und Abkühlzeit: Stellen Sie die Druckzeit für den Druck angemessen ein, um eine Überfüllung zu vermeiden. Stellen Sie vor dem Öffnen der Form eine ausreichende Abkühlung.
-Vorlast: Überlastproduktion ist verboten (z.

5. Regelmäßige Wartung und Wartung
- Reinigung und Rostprävention:
- Nach jeder Produktion restliche Plastik und Öl reinigen, um Korrosion zu vermeiden.
-Wenden Sie Anti-Rust-Öl während der langfristigen Nichtverwendung auf und halten Sie sie versiegelt.
- Schmierungmanagement: Verschiebende Teile wie Fingerhut, Rutschen und Führungspfosten regelmäßig mit hohem Temperaturfett hinzufügen.
- Überprüfen und reparieren:
- Überprüfen Sie regelmäßig die Verschleiß der Formoberfläche, Risse oder Rost und reparieren Sie rechtzeitig kleine Schäden.
- Austausch oder Sanierung von stark abgenutzten Teilen wie Fingerhut und Einsätzen.
6. Produktionsumgebungskontrolle
- Temperatur- und Luftfeuchtigkeitsmanagement: Vermeiden Sie Schimmelrost in der feuchten Umgebung.
- Reinigen Sie Rohstoffe: Stellen Sie sicher, dass Kunststoff Rohstoffe frei von Verunreinigungen (wie Metallpartikeln, Staub) sind, um das Kratzen der Form zu verhindern.
- Betriebsspezifikationen: Zugbetreiber, um Formen korrekt zu verwenden, um gewalttätige Entbindung oder Kollision zu vermeiden.
7. Formüberwachung und Lebensmanagement
- Anzahl der Verwendungsdatensätze: Statistische Schimmelpilzformen, Vorhersage des Lebenszyklus.
- Regelmäßige Inspektion: Verwenden Sie Ultraschall, Mikroskop und andere Werkzeuge, um interne Risse oder Ermüdung zu erkennen.
-Spare -Teilemanagement: Bereiten Sie das Tragen von Teilen (z. B. Einsätze, Fingerhut) im Voraus vor, um die Ausfallzeiten der Wartung zu verkürzen.
8. Beschäftige dich mit besonderen Situationen
- Hochkorrosive Materialien: Verwenden Sie korrosionsbeständige Stahl (wie S316) oder fügen Sie Oberflächenbeschichtung hinzu.
- Hochglasfasermaterial: Die Verwendung von Stahl mit höherer Härte sterben und die Oberflächenbehandlung (z. B. harte Beschichtung) stärken.
Der Kern der Verlängerung der Lebensdauer von Injektionsformen ist:
✅ hochwertiges Material + wissenschaftliches Design
✅Precision Manufacturing + Standardverwendung
✅ Reguläre Wartung + Präventivmanagement
Durch das systematische Lebenszyklusmanagement kann die Lebensdauer der Schimmel erheblich verbessert und die Produktionskosten verringert werden.
Schimmelkomponenten
Schimmelstahl

Hot Runner System

Standardteile

WieTo CHooseA SUsitableINunkenMaltMAchineFoderTErFischkiste Mould?

Die Auswahl der rechten Injektionsformmaschine für die Kistenform erfordert eine umfassende Bewertung der Schimmelpilzgröße, der Produktmaterialien, der Produktionseffizienz und der Leistung der Geräte. Hier sind die wichtigsten Schritte und die Auswahl von Parametern:
1. Berechnung der Kernparameter
(1) Klemmkraft
Die Schimmelpilzverriegelungskraft ist der primäre Parameter der Injektionsformmaschinenauswahl, der den Schmelzdruck auf der Formpartingoberfläche bedecken muss:
Klemmkraft (Tonnen)=projizierte Fläche (cm²) \ Times Materialdruck (MPA) \ Div 1000 \]
- projizierter Bereich: Der maximale horizontale projizierte Bereich (Länge × Breite) des Umsatzkastens + der Bereich des Gossensystems.
-Material Druck: Gemäß der Materialauswahl (pp/hdpe dauert normalerweise 30-50 MPA, tiefe Hohlraum oder dünne Wand nimmt die obere Grenze).
Beispiele:
Die Größe der Kiste beträgt 500 × 400 mm, und die Fläche des Gossensystems beträgt etwa 10%
Projizierter Bereich=(50cm × 40 cm) × 1. 1=2200 cm²
Klemmkraft=2200 × 50/1000=110 Tonnen (müssen mehr als 120 Tonnen Modelle auswählen)
(2) Schussgewicht
Das theoretische Einspritzvolumen der Injektionsformmaschine muss das Gesamtgewicht von "Produkt + Läufer" abdecken: Injektionsvolumen (g) größer oder gleich dem Produktgewicht \ mal 1,5 \
Materialdichte: pp über {{0}}. 91g/cm³, HDPE etwa 0,95 g/cm³.
- Sicherheitsfaktor: Im Allgemeinen 1. 5-2. 0, um das Einspritzvolumen von mehr als 80% der Maschinenkapazität zu vermeiden.
Beispiele:
Fluktuationsbox Nettogewicht 1500 g, Läufergewicht 200 g, Gesamtgewicht 1700 g
Theoretisches Injektionsvolumen größer oder gleich 1700 × 1. 5=2550 g (muss das Einspritzvolumen mehr als 3000 g Modell auswählen)
(3) Schraubdurchmesser und Schlaganfall
- Schraubdurchmesser: Die Schraube mit großem Durchmesser ist für dicke Wandprodukte geeignet (Umsatzkasten, die üblicherweise φ 60-90 mm verwendet werden, die plastikalisierende Geschwindigkeit und den Druck auswirkt.
- Injektionsstrich: Um die Schmelzfüllmenge zu erfüllen, einen Schlaganfall mehr als das 4 -fache der Dicke des Produkts (Tiefhöhlenumsatzkasten benötigt einen längeren Schlaganfall).
2. Schimmel- und Ausrüstungsanpassung
(1) Vorlagengröße und Modul
- Vorlagegröße: Injection Formmaschinenvorlage muss in der Lage sein, Schimmelpilz zu installieren (Länge × Breite weniger als oder gleich der Schablonengröße).
- Schimmeldicke: Die Schimmelschließhöhe sollte innerhalb des minimalen - maximalen Schimmelpilzdickungsbereichs der Injektionsformmaschine liegen.
Typische Größe der Umsatzkastenform:
Vorlageanforderungen: 800 × 600 mm (klein) bis 1500 × 1200 mm (groß)
Schimmelpilzdicke: 400-800 mm (muss mit dem Formraum der Injektionsformmaschine übereinstimmen)
(2) Eröffnungsreise- und Auswurfraum
- Schimmelpilzöffnungsstrich: Es muss größer sein als die Höhe des Umsatzfelds × 2 + Sicherheitsentfernung (50-100 mm).
Zum Beispiel: Fluktuationsboxhöhe 300 mm → Öffnen von Strich größer oder gleich 300 × 2 + 50=650 mm.
- Ejektionsstrich: Stellen Sie sicher, dass die Auswerferstange das Produkt vollständig herausschieben kann (Deep Hohlraumumsatzkasten muss größer oder gleich 100 mm sein).
3. Andere Schlüsselfaktoren
(1) Materialeigenschaften passen
-Barreltemperatur: Die PP -Verarbeitungstemperatur beträgt ungefähr 200-280 Grad, HDPE ist ungefähr 180-260 Grad. Es ist erforderlich, die Temperaturregelgenauigkeit der Injektionsformmaschine sicherzustellen.
- Schraubenkomprimierungsverhältnis: PP/HDPE empfohlenes Komprimierungsverhältnis 2. 5-3. 0 (Universal Schraube kann sein).
(2) Produktionszyklusoptimierung
- Einspritzgeschwindigkeit: Große Umsatzkisten erfordern eine hohe Einspritzgeschwindigkeit (mehr oder gleich 80% der vollen Brandgeschwindigkeit), um die Füllzeit zu verkürzen.
-Neergy-Einsparungsanforderungen: Servomotor oder vollmotorische Injektionsformmaschine können den Energieverbrauch (geeignet für die Massenproduktion) reduzieren.
(3) besondere funktionale Anforderungen
- Mehrstufige Injektion: Stütze segmentierte Kontrolle der Füllung und Druckretention, um die Schrumpfung in dicken Wandbereichen zu verbessern.
-Core -Ziehfunktion: Wenn der Umsatzbox Seitenlöcher oder umgekehrte Schnalle hat, wählen Sie das Modell mit Hydraulikzylinder.
4. Auswahlprozess
A. Berechnen Sie die MODULE-Sperrkraft und das Injektionsvolumen (Kernparameter-Screening).
B. Überprüfen Sie die Größe der Forminstallation (Schablone, Schimmeldicke, Formstrich).
C. Übereinstimmungsmaterial Prozessanforderungen (Lauftemperatur, Schraubtyp).
E. Bewertung zusätzlicher Merkmale (Automatisierungsschnittstelle, energiesparende Konfiguration).
Marke und Stabilität von F. F. Verification Equipment (Haitianer, Zhenxiong, Engel und andere Markenpreisunterschiede).
5. Typische Modellempfehlung (als Beispiel PP -Umsatzkasten nehmen)
| Umsatzkastengröße|Schimmelpilzverriegelung|Injektionsmenge|Empfohlenes Modell |
| 300 × 200 × 150 mm|60-80 Tonnen|800-1200 g|Haitian MA1600/II |
| 500 × 400 × 300 mm|120-150 Tonnen|2500-3500 g|Zhenxiong JM128MK-III |
| 800 × 600 × 400 mm|300-400 Tonnen|6000-8000 g|Engel Sieg 370 |
- Tatsächliche Testmodusüberprüfung: Nach theoretischer Berechnung müssen Parameter im Testmodus angepasst werden (z. B. die Reduzierung der Klemmkraft kann erreicht werden, indem das Gate -Design optimiert wird).
- Reservierter Upgrade -Raum: Wählen Sie etwas größere Modelle aus, um sich an zukünftige Formmodifikationen anzupassen.
- Energieverbrauchs- und Wartungskosten: Die vollständige Motorinjektionsformmaschine hat einen hohen Genauigkeit, aber einen teuren Preis, Hydraulic Press ist kostengünstiger.
Durch die obige Methode kann die effiziente Anpassung der Injektionsformmaschine und der Umsatzkastenform unter Berücksichtigung der Produktionseffizienz und der Kostenkontrolle sichergestellt werden.
Paket &. Lieferung

Feedback der Kunden


